黑色母粒加入后塑胶制品变脆、韧性下降,原因汇总(按现场出现概率排序)本质:材料内部界面结合变差、基体树脂被降解、应力集中点变多,冲击 / 拉伸时容易断裂。以下详细介绍一下:
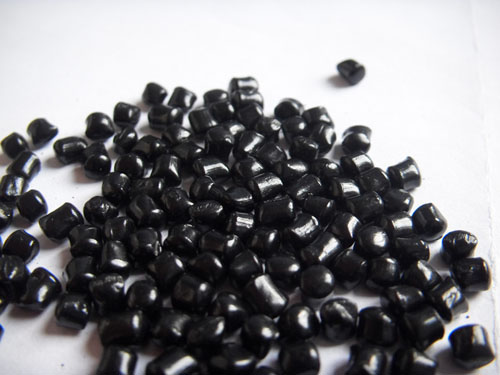
1. 载体树脂和基材不相容(常见)
黑母的载体是 PE,而你原料是 ABS、PC、PA、PET 等;或者载体是回收杂料。
炭黑本身和塑料没有粘结力,载体相当于 “桥梁”,桥梁不兼容 → 界面分层、出现微小缝隙,受力直接开裂,制品明显变脆、容易折断。
例:PE 载体黑母加到 ABS 里面,冲击强度大幅掉。
2. 炭黑添加浓度过高
炭黑属于无机填料,本身没有韧性,填充量太高,相当于在塑料里面掺大量刚性粉体,破坏高分子链连续性。
常规黑母炭黑含量 30%~40%,如果母粒是高浓度(50% 以上),又按普通比例添加,填充超标,直接变脆。
3. 分散不良,炭黑团聚颗粒(应力集中点)
炭黑团聚形成大颗粒黑点,这些团聚体就是裂纹源。受力时裂纹从炭黑团聚位置快速扩展,冲击、跌落容易碎。
- 母粒生产时分剪切不足、分散剂太少;
- 炭黑选用粗粒径炭黑。
4. 助剂问题
分散剂过量:低分子蜡(PE 蜡、石蜡)加多了,会迁移到树脂分子链之间,起到 “隔离” 作用,降低分子缠结,制品发脆、表面还容易起白霜;
缺少相容剂、偶联剂:炭黑表面是惰性的,没有偶联剂,炭黑和树脂界面粘接力弱;
助剂耐温差,加工高温下分解,产生小分子缺陷。
5. 原料降解(热老化)
两个场景:
黑母本身造粒时温度过高,树脂已经降解;
你注塑 / 挤出温度太高,黑母里的载体、基材受热分解,分子量下降,材料变脆;
炭黑有一定催化降解的作用,温度超标会放大这个问题。
6. 黑母里面填充了大量廉价无机填料(碳酸钙、滑石粉等)
低价黑母为降成本,大量掺钙粉,不是纯炭黑体系。填料过多,韧性暴跌,产品容易脆断。肉眼不一定看得出来,需要化验灰分。
7. 水分、气泡缺陷
黑母受潮,加工时水汽气化,内部产生微孔,微孔就是薄弱点,冲击变脆;
PA、PET 这类吸水基材尤其明显。
8. 炭黑型号选错
导电炭黑、粗炭黑结构和普通色素炭黑不一样:部分高结构导电炭黑,添加后对韧性负面影响更大;户外耐候炭黑一般影响偏小。
9. 加工工艺叠加因素(不是母粒本身,但经常一起发生)
- 射速太快、保压不合理,内应力大,看起来 “脆”(应力开裂);
- 冷却太快,内应力残留;
区分方法:退火之后韧性恢复一点 = 内应力问题;退火后还是脆 = 母粒配方 / 相容性问题。



 热门关键词:
