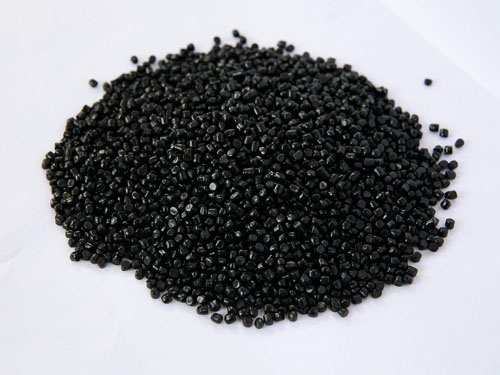
色母粒就是把颜料浓缩在塑料颗粒里,做塑料制品时把它跟原料混在一起,就能给产品上色,用起来干净又方便 。它不仅能给塑料染色,还能让颜色更稳定,不用像粉状颜料那样担心扬尘或结块,广泛用在包装、家电、汽车配件等塑料制品生产中 。那么,下面小编介绍一下色母粒的质量检测方法:
一、外观检测(来料 / 出厂首检,快)
取样 200g,自然光 / 标准光源箱目测:
1. 颗粒形态:圆柱 / 圆粒,无长条、连粒、碎粉、焦粒、黑点
2. 颜色:颗粒本身色泽均匀,无杂色颗粒
3. 杂质:无木屑、金属屑、结块
4. 百粒重:随机取 100 粒称重,判断颗粒大小稳定性
风险:粉尘多 → 下料架桥;焦粒 → 制品黑点
二、色差检测(着色能力,批次一致性)
操作方法:必须打样,用和色母载体相同的本色树脂,按约定添加比例(1%~4%)混合,注塑 / 压片制标准色板
1. 目视对色:D65 标准光源箱,对比标准样板,看色相、深浅、光泽
2. 色差仪测 ΔE(Lab 值)
- 行业常规内控:ΔE≤1.0 为优秀;ΔE≤1.5 合格(深色黑母可放宽)
注意:不能直接测色母颗粒,必须打板,颗粒测色误差很大。
三、分散性检测(重中之重,直接对应麻点、色点、条纹)
1)薄膜吹膜法(PE 色母常用)
本色 PE + 色母混匀,吹0.02~0.03mm 超薄薄膜,观片灯观察:
- 数薄膜上色点、黑点、团聚颗粒数量与尺寸
- 合格:无大于 0.1mm 大颗粒,少量微小颗粒在指标内,无条纹、花斑
2)FPV 过滤压力值测试(高端 / 纺丝 / 精密注塑,量化指标)
熔体通过标准滤网,记录压力上升值;FPV 值越低,分散越好,适合排查颜料团聚,解决麻点缺陷
3)显微镜观察
薄膜切片显微镜放大 400 倍,看颜料团聚体大小。
生产中麻点缺陷,绝大多数就是分散性不合格。
四、加工性能检测
熔体流动速率 MFR(熔融指数)
设备:熔融指数仪,按载体树脂设定温度与砝码(PE:190℃/2.16kg;PP:230℃/2.16kg)
- 目的:判断色母载体流动性,保证和基材匹配;MFR 相差过大,容易出现流纹、分层
- 同牌号批次 MFR 波动要控制在 ±10% 以内
五、理化指标
1. 水分含量(关键!气泡来源)
105℃烘箱干燥恒重法,常规要求水分≤0.3%;PET/PA 用色母要求更低。水分超标,加工会产生气泡、水纹
2. 灰分:马弗炉高温灼烧,测无机颜料(钛白、氧化铁)含量,验证颜料实际添加量
3. 颜料含量:热重 TGA 或溶剂萃取,核验配方浓度(高浓度色母是否偷减颜料)
六、耐久性能(按需检测,户外产品必测)
1. 耐热性:梯度升温打板,看颜料分解变色温度,确认适配注塑 / 挤出加工温度
2. 耐迁移 / 渗色:色板与白 PVC 贴合,高温放置,看是否渗色析出(玩具、包装重点)
3. 耐光 / 耐候:氙灯老化试验,测试褪色速度,户外管材、户外外壳色母必做
七、安全环保(食品接触、出口产品)
- RoHS 重金属(铅、镉、汞、六价铬)
- 食品接触:GB4806.7,迁移量测试
- VOC、邻苯二甲酸酯



 热门关键词:
